Shandong Taixing Advanced Material Co., Ltd.
Produits
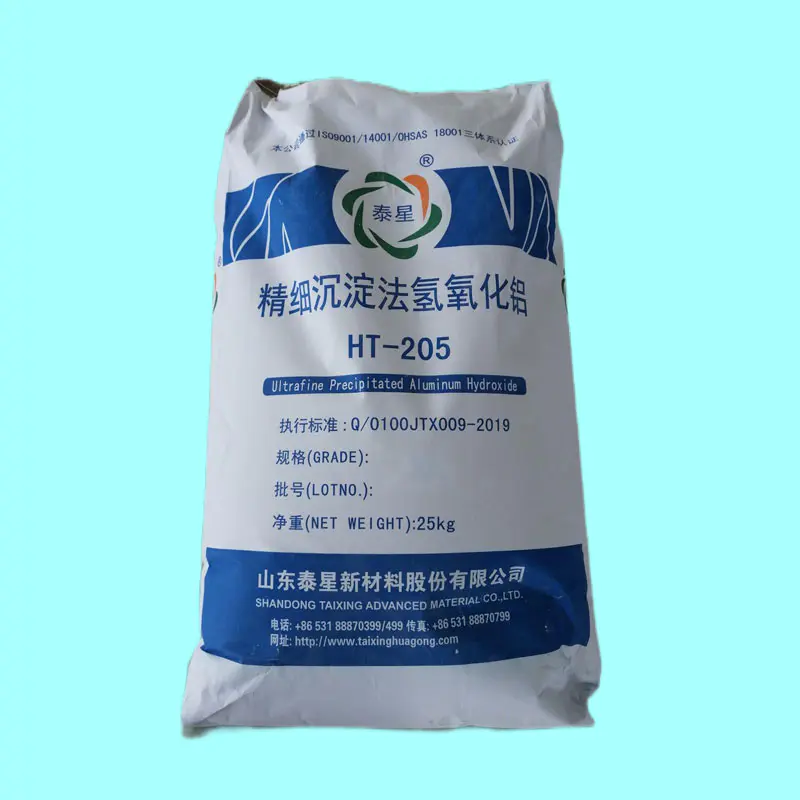
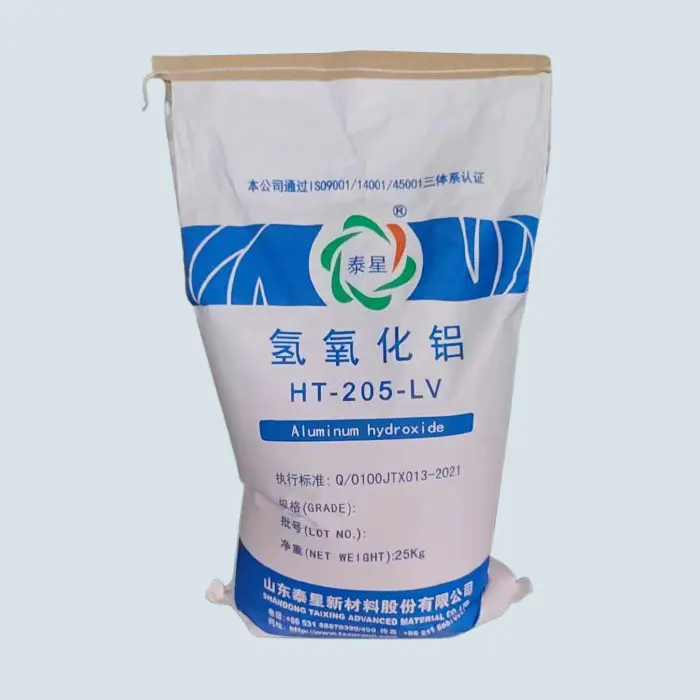
Hydroxyde d'aluminium nano-précipité
  • Hydroxyde d'aluminium nano-précipitéHydroxyde d'aluminium nano-précipité
  • Hydroxyde d'aluminium nano-précipitéHydroxyde d'aluminium nano-précipité
  • Hydroxyde d'aluminium nano-précipitéHydroxyde d'aluminium nano-précipité
  • Hydroxyde d'aluminium nano-précipitéHydroxyde d'aluminium nano-précipité

Hydroxyde d'aluminium nano-précipité

L'hydroxyde d'aluminium nano-précipité (ATH), la nanopoudre de base pour la modification ignifuge des matériaux fonctionnels haut de gamme, présente les caractéristiques d'une taille de particule ultra petite, d'une dispersion élevée, d'un retardateur de flamme efficace et d'une suppression de la fumée. Il est utilisé dans les matériaux de communication 5G, les produits ignifuges haut de gamme, les matériaux auxiliaires de batteries à énergie nouvelle, les produits optiques haut de gamme et d'autres domaines. Il convient largement aux scénarios de fabrication de pointe avec des exigences extrêmes en matière de granulométrie et de synergie fonctionnelle de la poudre.

De nouveaux sommets dans les matériaux nano-fonctionnels - L'hydroxyde d'aluminium par nano-précipitation (NPAH) est un matériau fonctionnel inorganique à l'échelle nanométrique de haute performance (formule chimique Al(OH)₃) préparé par un processus intégré de « précipitation confinée à micro-interface + cristallisation en gradient + purification par couplage membranaire ». Son principal avantage réside dans la réalisation d'un « triple contrôle ultime » : un verrouillage précis de la taille des particules dans la plage de 10 à 100 nm, avec une pureté supérieure à 99,998 % et une uniformité de dispersion de 99,8 %.


L'hydroxyde d'aluminium nano-précipité a complètement brisé les chaînes industrielles de « l'agrégation sévère des nanomatériaux et de la mauvaise aptitude au traitement », et son taux d'utilisation dans les nouvelles batteries énergétiques, les emballages électroniques, les retardateurs de flamme haut de gamme, la biomédecine et d'autres domaines a augmenté d'année en année. Il est particulièrement adapté aux scénarios haut de gamme tels que les revêtements de précision, l'extrusion de couches minces, les séparateurs de batteries au lithium, qui nécessitent des exigences strictes en matière de raffinement des matériaux, et est devenu le matériau de base permettant aux entreprises en aval de réaliser la transition des performances des produits et la substitution des importations.


Points forts

1. Technologie de précipitation confinée à micro-interface : contrôle au niveau atomique de la taille et de la morphologie des particules

-Taille de particule précise et contrôlable : en régulant le taux de changement de sursaturation local (dS/dt), la croissance des noyaux cristallins est verrouillée dans la plage de réponse non linéaire. La taille des particules peut être personnalisée avec précision dans la plage de 10 à 100 nm, avec une plage de fluctuation D50 de ≤ ± 2 nm et une valeur Span de ≤ 0,7 (moyenne de l'industrie ≥ 1,2) ;

- Morphologie uniforme et régulière : génère une forme cristalline d'alumine trihydratée unique en forme de feuille ou sphérique, avec une surface spécifique stable de 60 à 120 m²/g, une fluctuation de la température de décomposition thermique de ≤ ± 2 ℃ et une cohérence de lot de performances ignifuges de 99,6 % ;

-Production verte et efficace : le CO₂ supercritique est utilisé comme milieu d'atomisation pour obtenir une déshydratation transitoire de l'ordre de la milliseconde, augmentant ainsi l'utilisation des ressources en eau de 90 %, réduisant les rejets d'eaux usées de 95 % et réduisant la consommation d'énergie par tonne de produit de 30 % par rapport aux processus traditionnels.

Adaptation de la recherche : avez-vous besoin d'hydroxyde d'aluminium nanométrique de taille précise ? La technologie de confinement par micro-interface permet un contrôle de la taille des particules de 10 nm, répondant aux exigences haut de gamme telles que l'emballage électronique et les revêtements de précision !

2. Modification du revêtement en copolymère bloc : réalisation d'une compatibilité d'interface au niveau moléculaire

- Saut dans la stabilité de la dispersion : une extrémité de la chaîne moléculaire du copolymère est ancrée au groupe hydroxyle de surface de la nanoparticule, et l'autre extrémité forme un système compatible augmentant l'entropie avec la matrice polymère. La proportion d'agrégats est ≤ 0,2 % et l'uniformité de la dispersion dans la matrice polymère atteint 99,8 %. Il n'y a pas d'agrégation secondaire après 96 heures de stockage ;

-Amélioration de la force de liaison de l'interface : résistance au cisaillement de l'interface augmentée de 2,3 fois, taux de rétention de la résistance à la traction ≥ 92 % sous une quantité de remplissage de 60 %, résistance aux chocs augmentée de 45 %, résolvant complètement le problème du remplissage élevé et de la fragilité des nanomatériaux ;

-Intégration multifonctionnelle : introduction de groupes fonctionnels ignifuges et améliorants dans le segment de la chaîne copolymère, formant un système ignifuge synergique avec le nano ATH. La quantité ajoutée de 28 % peut atteindre le niveau UL94 V-0, réduisant la quantité de remplissage de 27 % par rapport à l'ATH traditionnel.

3. Technologie de purification par couplage à membrane dégradée : contrôle ultime de la teneur en impuretés

Le processus intégré de « séparation par membrane de cristallisation par gradient d'électrolyse par membrane échangeuse de protons » est adopté pour obtenir une élimination sélective et précise des ions d'impuretés, atteignant ainsi les normes de pureté de qualité électronique :

-La teneur en impuretés approche zéro : Fe₂O₃≤0,3 ppm, SiO₂≤0,5 ppm, Na₂O≤1,2 ppm, teneur en ions chlorure < 5 ppm, teneur totale en impuretés ≤ 3 ppm, la pureté atteint 99,998 %, dépassant largement les normes de qualité industrielle (teneur en impuretés ≥ 50 ppm) ;

-Haute performance d'isolation : résistance d'isolation ≥10¹⁵Ω·cm, constante diélectrique ≤ 2,6, répondant aux exigences d'isolation des applications haut de gamme telles que les emballages électroniques et les séparateurs de batteries au lithium ;

-Aucun résidu nocif : L'ensemble du processus est exempt d'additifs acido-basiques, évitant ainsi l'introduction d'impuretés dans les procédés traditionnels. Le produit répond aux normes de biocompatibilité de qualité pharmaceutique (cytotoxicité ≤ niveau 1).

Adaptation de la recherche : l'impureté de l'hydroxyde d'aluminium nano de qualité électronique/pharmaceutique dépasse-t-elle la norme ? La technologie de couplage par membrane gradient permet d'obtenir un contrôle des impuretés au niveau ppm, avec une double certification en semi-conducteur et en biomédecine !

4. Système modifié personnalisé multifonctionnel : adapté pour répondre aux besoins de toutes les applications de scénario

Développez quatre systèmes de modification personnalisés basés sur les caractéristiques des différents substrats en aval pour obtenir une correspondance fonctionnelle précise :

-Modification composite de titanate de silane : convient aux systèmes polyoléfines et EVA, améliore la fluidité du traitement, augmente le débit de fusion de 35 %, convient à l'extrusion de films et à la production de matériaux de câbles ;

-Modification synergique du phosphore organique : adaptée aux systèmes de résine époxy et de polyuréthane, efficacité ignifuge augmentée de 30 %, dégagement de chaleur total (THR) réduit de 65 %, répondant aux besoins ignifuges haut de gamme tels que le transport ferroviaire et l'aérospatiale ;

-Modification hydrophile : conservation des groupes hydroxyles de surface des nanoparticules, adaptée aux revêtements à base d'eau et aux domaines biopharmaceutiques, avec une stabilité de dispersion allant jusqu'à 72 heures sans précipitation ;

-Modification conductrice thermique : introduction de charges nanoconductrices thermiques pour augmenter la conductivité thermique à 1,8 W/(m·K), adaptées aux couches d'isolation des nouvelles batteries d'énergie et aux matériaux de dissipation thermique électronique de haute puissance.

Adaptation de la recherche : différents substrats nécessitent-ils un nano ATH exclusif ? Le système modifié personnalisé multifonctionnel permet une correspondance précise, un équilibre entre la décentralisation et les performances des applications !


Scénarios d'application

1. Nouvelles batteries énergétiques et matériaux pour batteries au lithium : double garantie de sécurité et d’amélioration des performances

-Scénarios d'application : revêtement de séparateur de batterie au lithium, couche d'isolation thermique pour les batteries de puissance, modification des matériaux d'électrode positive, additifs d'électrolyte ;

-Valeur fondamentale : La nanoprécipitation ATH est utilisée comme matériau de revêtement de membrane pour améliorer la stabilité thermique (résistance à la température supérieure à 180 ℃) et la résistance à la perforation des membranes, et supprimer l'emballement thermique ; Après modification du matériau de l'électrode positive, le taux de rétention de capacité de la batterie après 2000 cycles est ≥ 85 % et la température d'emballement thermique est augmentée de 220 ℃ à 280 ℃. Il est fourni en vrac à CATL et BYD ;

2. Emballage électronique et électronique de précision : substitution domestique haut de gamme aux matériaux de base

-Scénarios d'application : adhésif d'emballage de semi-conducteurs, condensateurs céramiques MLCC, boîtiers de stations de base 5G, revêtements ignifuges pour circuits imprimés ;

-Valeur de base : 99,998 % de haute pureté et contrôle des impuretés au niveau ppm, assurant des performances diélectriques stables des composants électroniques, constante diélectrique ≤ 2,6, résistance d'isolation ≥ 10 ¹⁵Ω · cm, permettant la substitution des produits d'importation, avec une part de marché domestique haut de gamme de plus de 60 % ;

3. Produits ignifuges et en caoutchouc haut de gamme : mise à niveau ignifuge efficace et respectueuse de l'environnement

-Scénarios d'application : matériaux de câbles sans halogène à faible fumée, intérieur du transport ferroviaire, plastiques ignifuges haut de gamme, films ignifuges ;

-Valeur fondamentale : les produits modifiés par copolymère bloc ont une excellente compatibilité avec des substrats tels que l'EVA et le PP, conservant une bonne flexibilité même avec une quantité de remplissage de 60 %. Le taux de rétention de la résistance à la traction est ≥ 92 %, répondant à la norme ignifuge stricte de la norme CEI 60332-3C, réduisant la densité de la fumée de combustion de 52 % et passant la norme EN45545-2 : 2025 à faible fumée et faible toxicité pour le transport ferroviaire ;

4. Produits biopharmaceutiques et revêtements haut de gamme : équilibre entre performances et biocompatibilité

-Scénarios d'application : adjuvants de vaccins, supports de médicaments, revêtements à base d'eau haut de gamme, revêtements de précision ;

-Valeurs fondamentales : La pureté et la biocompatibilité de qualité pharmaceutique (cytotoxicité ≤ niveau 1), en tant qu'adjuvant de vaccin, peuvent augmenter l'immunogénicité de 30 % ; Dispersion facile et application en douceur dans les revêtements haut de gamme, avec une augmentation d'un niveau de l'adhérence du revêtement et une amélioration de 40 % des performances de résistance à l'usure ;

5. Véhicules à énergies nouvelles et photovoltaïque : s’adapter aux exigences environnementales extrêmes

-Scénarios d'application : intérieur de véhicules à énergie nouvelle, matériaux de câbles photovoltaïques, couche d'isolation des batteries, composants ignifuges des piles de chargement ;

-Valeur de base : performances stables dans une large plage de températures de -40 ℃ à 120 ℃, taux d'atténuation de la résistance au pelage de l'interface inférieur à 5 % après 100 cycles thermiques, produits à haute conductivité thermique avec une conductivité thermique de ≥1,8 W/(m·K), réduisant efficacement l'augmentation de la température de la batterie et réussissant les tests environnementaux extrêmes pour les véhicules à énergie nouvelle ;


Foire aux questions (FAQ)

Q1 : Quelle est la différence entre l’hydroxyde d’aluminium nano-précipité et le nano ATH ordinaire ?

A1 : Différence : ① Uniformité de la taille des particules : L'étendue de la distribution granulométrique de l'ATH nano précipité est ≤ 0,8, tandis que le nano ATH ordinaire est généralement supérieur à 1,5 ; ② Dispersion : les nano-précipitations ATH peuvent atteindre la monodispersité, tandis que les nano-ATH ordinaires ont tendance à former des agrégats durs ; ③ Pureté : La quantité totale d'impuretés dans l'ATH nano précipité est ≤ 1 ppm, tandis que la teneur en impuretés nano ATH ordinaires est généralement supérieure à 10 ppm. Seules les premières peuvent répondre aux besoins des domaines de pointe.

Nano Precipitated Aluminum Hydroxide

Si vous recherchez de l'hydroxyde d'aluminium nano précipité, de l'hydroxyde d'aluminium nano spécial 5G, de la poudre nano de diaphragme de batterie de puissance, Taixing sera votre meilleur partenaire et nous vous fournirons le prix le plus bas pour coopérer avec vous !


envoyer une demande
Informations de contact
  • Adresse

    Lvye Road West, parc de l'industrie chimique de la ville de Diao, zone de développement économique et technologique de Mingshui, Zhangqiu, Jinan, Chine

Pour toute demande concernant le borate de zinc, le cyanurate de mélamine, l'hydroxyde d'aluminium ou la liste de prix, veuillez nous laisser votre e-mail et nous vous contacterons dans les 24 heures.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies. politique de confidentialité
RejeterAccepter