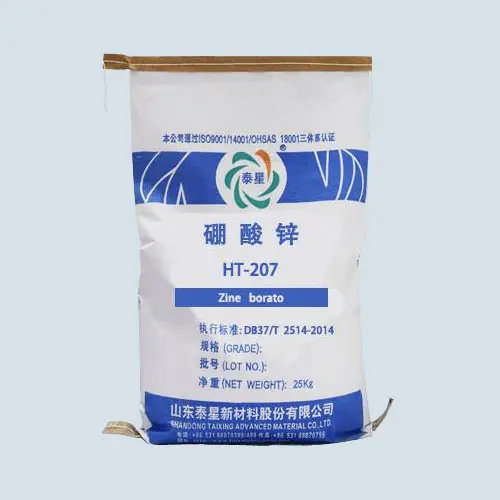
Borate de zincest devenu un choix important pour les retardateurs de flamme inorganiques respectueux de l'environnement dans la conception de formulations de matériaux ignifuges. Cependant, face aux deux principaux types d'hydratation présents sur le marché, le borate de zinc monohydraté (ZnO·B₂O₃·H₂O) et le borate de zinc 3,5hydraté (2ZnO·3B₂O₃·3,5H₂O), de nombreux ingénieurs et décideurs en matière d'approvisionnement sont confrontés à un dilemme dans leurs choix. Cet article est basé sur les principes de la science des matériaux et sur les données d'application pour vous aider à trouver avec précision le type de borate de zinc le plus approprié.
Liste rapide des différences fondamentales
|
Dimension caractéristique |
Borate de zinc monohydraté |
3.5 Borate de zinc hydraté |
|
Formule chimique |
ZnO·B₂O₃·H₂O |
2ZnO·3B₂O₃·3,5H₂O |
|
Teneur théorique en B₂O₃ |
environ 45% |
environ 48,5% |
|
Température de déshydratation principale |
250-300 ℃ (un seul étage) |
100-350 ℃ (plusieurs étapes) |
|
Plage de taille de particule typique |
1-5 μm |
2-20 μm |
|
Indice de réfraction |
1,58-1,62 |
1,55-1,58 |
Température de traitement ≤ 200 ℃ → La priorité doit être donnée à la sélection de 3,5 borate de zinc hydraté
·Base scientifique : La première étape de déshydratation commence à 100-150 ℃, ce qui correspond à la température de traitement et peut jouer efficacement un rôle dans l'absorption de chaleur et l'ignifugation.
·Scénarios typiques : PVC souple, certains produits en caoutchouc, revêtements durcissant à basse température, transformation textile.
Température de traitement 200-260 ℃ → Choisissez en fonction de l'équilibre du système
·Cette plage de température est la zone de chevauchement de deux produits et doit être évaluée de manière globale en conjonction avec d'autres facteurs.
Température de traitement ≥ 260 ℃ → Le borate de zinc monohydraté doit être sélectionné
·Base scientifique : Le monohydrate est structurellement stable en dessous de 260 ℃, évitant ainsi une défaillance prématurée de la déshydratation pendant le traitement.
·Scénarios typiques : plastiques techniques (tels que PA6, température de traitement PA66 250-290 ℃), matériaux de câbles à haute température PBT, PET.
Rappel important : la température de traitement doit être d'au moins 10 à 15 ℃ supérieure à la température de déshydratation initiale du borate de zinc pour garantir sa stabilité structurelle, mais pas trop élevée pour le rendre complètement inefficace.
1. Systèmes contenant des halogènes (PVC, caoutchouc chloroprène, systèmes composites ignifuges à base de brome)
·Recommandation:3,5 borate de zinc hydraté
·Mécanisme synergique : l'eau cristalline libérée réagit avec l'halogénure d'hydrogène pour générer un gaz ignifuge actif, et le ZnCl₂ ou ZnBr₂ généré peut catalyser la formation de carbone à partir du polymère, formant ainsi un double ignifugeant en « phase de solidification du gaz ».
2. Système d'expansion d'azote phosphoreux
·Une vérification expérimentale est requise : les deux types peuvent être tentés, mais le borate de zinc monohydraté offre généralement un meilleur support squelettique lors de la carbonisation à haute température en raison de sa stabilité thermique plus élevée.
2. Maintien des propriétés mécaniques
·Exigences élevées en matière de résistance à la traction/aux chocs : la priorité est donnée au borate de zinc monohydraté ultrafin (D50≤2μm), dont la plus petite taille de particules et la dispersion uniforme ont moins d'impact sur les propriétés mécaniques de la matrice.
·Attention : Sans traitement de surface approprié, la polarité élevée des produits 3,5 hydratés peut affecter la compatibilité dans certains polymères non polaires tels que le PP et le PE.
3. Niveau requis pour la suppression des fumées
·Scénarios stricts de suppression de fumée (tels que les intérieurs de métro, de navire et d'aviation) : la priorité doit être donnée au borate de zinc hydraté 3,5.
·Basé sur sa teneur plus élevée en bore et ses caractéristiques de déshydratation en plusieurs étapes, il peut supprimer plus efficacement une combustion incomplète et réduire la génération de fumée et de poussière. Lorsqu'il est combiné avec des composés de molybdène, l'effet synergique de suppression de la fumée est significatif.
1. Capacité du processus de dispersion
·Matériel de mélange de base uniquement : Il est recommandé de choisir des variétés ayant subi une modification de surface (silane, traitement à l'acide stéarique), ou de choisir des produits 3,5 hydrates à large répartition granulométrique et moins sujets à l'agglomération.
·Équipé d'un équipement de dispersion ou de broyage à cisaillement élevé : des produits monohydratés à surface spécifique élevée peuvent être sélectionnés pour utiliser pleinement leur efficacité ignifuge.
2. Équilibrez le montant de l’ajout et le coût
·Calcul du coût effectif du bore : il ne s'agit pas simplement de comparer les prix à la tonne, mais de calculer le coût par unité de masse de B₂O₃.
·Applications sensibles aux additifs : lorsque l'espace de la formule est limité, choisissez des produits avec une efficacité ignifuge plus élevée. Habituellement, le borate de zinc hydraté 3,5 peut présenter un léger avantage pour la même quantité ajoutée en raison de sa teneur en bore légèrement plus élevée, mais il doit être vérifié par des tests spécifiques tels que LOI et UL94.
1. Exigences anticorrosion
·Recommandation : borate de zinc monohydraté
·Sa faible absorption d'humidité et ses propriétés chimiques plus stables le rendent moins corrosif pour les substrats métalliques ou les pièces encastrées dans les environnements humides, ce qui le rend adapté aux fils, câbles et panneaux composites métalliques.
2. Exigences de résistance aux intempéries
·Les deux produits ont une excellente stabilité, mais le borate de zinc monohydraté est généralement supérieur.
3. Exigences de performances électriques
·La résistivité volumique du borate de zinc monohydraté est généralement plus élevée, ce qui le rend plus approprié comme matériau isolant pour les câbles haute tension.
|
Champ d'application |
Type recommandé |
Posologie recommandée |
Considérations clés |
|
Fils et câbles en PVC |
3.5 Hydratation (utilisée en combinaison avec Sb₂O₃) |
5-15 pce |
Ignifuge collaboratif, suppression de fumée, coût |
|
Polyoléfine ignifuge sans halogène |
Monohydrate (utilisé en association avec ATH/MH) |
10-30 pièces |
Température de traitement, efficacité collaborative, performances mécaniques |
|
Plastique technique |
Monohydrate |
5-20 pièces |
Stabilité à haute température, stabilité de couleur et de taille |
|
Revêtement ignifuge |
Sélectionnez en fonction de la température de durcissement du matériau de base |
15-40% |
Adaptation de la température de déshydratation, expansion en effet charbon de bois |
|
Produits en caoutchouc |
3.5 Hydratation (souvent utilisée en combinaison avec l'ATH) |
20-60 pce |
Adaptation de température de sulfuration, dispersibilité, déformation permanente |
Choisir le type approprié deborate de zinchydrate est essentiellement une décision d'optimisation multi-objectifs, il n'y a pas de « meilleur » absolu, seulement le « plus approprié » pour des scénarios d'application spécifiques. La température de traitement est la ligne rouge, le système de matériaux est la base, les exigences de performance sont l'objectif et le coût du processus est la contrainte.