Shandong Taixing Advanced Material Co., Ltd.
Nouvelles

Quelle est la quantité maximale d’hydroxyde d’aluminium ajoutée à la résine époxy ?

Dans la voie technologique mondiale dominante des retardateurs de flamme sans halogène, à faible fumée et non toxiques, et du remplissage isolant en résine époxy, l'hydroxyde d'aluminium (ATH) est devenu la charge ignifuge inorganique préférée dans le scellement électronique, le moulage, les stratifiés cuivrés, les matériaux composites, les composants d'isolation et d'autres domaines en raison de ses avantages complets en termes de coût contrôlable, d'ignifuge et de suppression de fumée, d'isolation électrique et de facilité de traitement. La question fondamentale la plus fréquemment soulevée par les entreprises mondiales de matériaux lors du développement de formules est la suivante : quelle est la quantité maximale dehydroxyde d'aluminiumqui peut être ajouté aux systèmes de résine époxy ?


Ⅰ.Conclusion principale : Plage de quantité ajoutée d'hydroxyde d'aluminium dans la résine époxy

Dans des conditions de production industrielle qui répondent aux normes normales de mélange, de démoussage, de coulée/coulée/formage, et ne se fissurent pas ou ne se décollent pas après durcissement, et répondent aux normes de performances mécaniques et d'isolation :

1. Hydroxyde d'aluminium non modifié conventionnel : La quantité maximale d'ajout pratique est de 50 % à 65 % en poids (fraction massique) ;

2. Modification de silane/titanate + hydroxyde d'aluminium granulométrique : la quantité d'ajout maximale pratique peut atteindre 70 % à 82 % en poids ;

3. Système d'optimisation extrême en laboratoire : La limite supérieure théorique peut approcher 85 % en poids, mais elle n'est applicable qu'aux processus spéciaux et n'a pas de stabilité pour une production à grande échelle.


En termes simples : formule ordinaire ≤ 65 % ; Formule modifiée et optimisée 70% -82% ; La formule extrême ne dépasse pas 85 %. Il s’agit de la limite d’ajout sûre, stable et produite en série mondialement reconnue pour les systèmes époxy à l’hydroxyde d’aluminium.


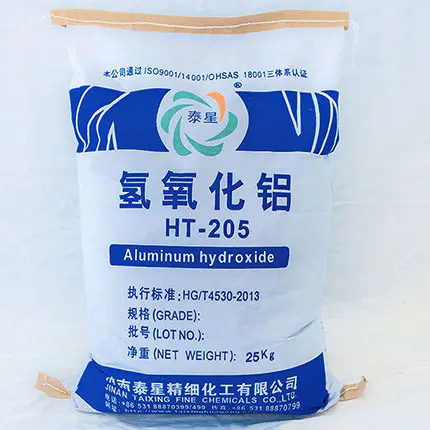
Aluminum Hydroxide


Ⅱ.Les quatre contraintes clés qui déterminent le montant maximum à ajouter

Plus la quantité d’hydroxyde d’aluminium ajoutée est élevée, mieux c’est. Le dépassement de la limite supérieure entraînera directement la mise au rebut du système, un échec de traitement et un effondrement des performances. Les quatre contraintes majeures définissent collectivement la « ligne rouge additive maximale ».

1. Contrainte de viscosité : Limite supérieure absolue de fluidité de traitement

La résine époxy elle-même a une certaine viscosité de base et, en tant que poudre inorganique, plus la quantité d'hydroxyde d'aluminium ajoutée est élevée, plus la viscosité du système augmente de manière exponentielle.

-Plus de 65 % : le système devient visqueux, difficile à remuer et les bulles ne peuvent pas être expulsées ;

-Plus de 75 % : perte des capacités d'auto-nivellement, de coulée et de coulée, incapable de s'adapter à la distribution automatisée, au scellage sous vide et au formage de moules ;

-Plus de 82 % : La résine ne peut pas mouiller complètement la surface de la charge, ce qui entraîne une « agglomération de poudre sèche et une agglomération sèche », perdant complètement son aptitude au traitement.


La viscosité est le premier seuil qui détermine la quantité maximale d’ajout et constitue également l’indicateur de contrôle principal pour la production de masse dans les industries mondiales de l’électronique, de l’électricité et des matériaux composites.


2. Contraintes de performances mécaniques : équilibrer la limite entre résistance et ténacité

Hydroxyde d'aluminiumest une particule inorganique rigide, et un ajout excessif peut endommager le réseau réticulé de la résine époxy, entraînant :

-La résistance aux chocs et l'allongement à la rupture ont considérablement diminué, rendant le matériau cassant et sujet aux fissures ;

-La force d'adhérence diminue et la force de liaison avec le substrat et les composants est insuffisante ;

-Différence de coefficient de dilatation thermique sous choc thermique, entraînant une déformation et un détachement.


Point d'équilibre optimal industriel : dans le cadre du respect de l'ignifugation UL94 V-0, la quantité ajoutée doit être contrôlée entre 55 % et 70 %, ce qui peut équilibrer l'ignifugation, la résistance, la ténacité et la stabilité dimensionnelle.


3. Contrainte de compatibilité des interfaces : logique sous-jacente de dispersion et de mouillage

L'hydroxyde d'aluminium non modifié présente plusieurs groupes hydroxyle à sa surface, une forte polarité et une mauvaise compatibilité avec la résine époxy. Sous forte addition, il est sujet à :

-Former une réunion secondaire, entraînant des défauts internes ;

-La force de liaison entre la charge et l'interface de résine est faible et la contrainte est concentrée ;

-Les performances d'isolation et la résistance à la tension du matériau durci diminuent.


En modifiant avec des agents de couplage silane et en enduisant avec des super dispersants, la compatibilité interfaciale peut être considérablement améliorée, augmentant la quantité maximale d'ajout de 65 % à 70 % -82 %.


4. Contraintes de processus : différences dans la limite supérieure d'ajout pour différents processus de moulage

La quantité maximale ajoutée pour différents processus avec la même formule est complètement différente, ce qui est un principe d'adaptation de processus qui doit être suivi pour une production de masse mondiale :

-Mise sous vide/infusion électronique : exigences de fluidité élevées, limite supérieure de 60 % à 70 % ;

- Moulage de moules/composants électriques : peuvent être chauffés pour réduire la viscosité, avec une limite supérieure de 70 % à 78 % ;

-Plastiques moulés/moulés en masse (BMC/DMC) : moulage à cisaillement élevé, limite supérieure de 75 % à 82 % ;

-Agent adhésif/liant en couche mince : nécessite une faible viscosité et une infiltration élevée, avec une limite supérieure de 40 % à 55 %.


Ⅲ.Comment dépasser la limite : augmenter le montant maximum ajouté de 65 % à 80 %+


Face à la demande d'un caractère ignifuge élevé, d'une valeur CTI élevée, d'une isolation élevée et d'un faible coût sur le marché mondial haut de gamme, quatre moyens technologiques majeurs peuvent être utilisés pour augmenter en toute sécurité la quantité d'hydroxyde d'aluminium ajoutée tout en maintenant la stabilité du système.

1. Modification de surface des charges : l’ingénierie des interfaces est au cœur

Revêtement in situ d'hydroxyde d'aluminium à l'aide d'un agent de couplage silane (KH550/KH560/KH570), de titanate, d'aluminate et de polymère hyperramifié :

-Réduire la polarité de surface et diminuer les forces de liaison hydrogène entre les particules ;

-Améliorer la compatibilité et la mouillabilité avec la matrice époxy ;

-Réduire l'agglomération et diminuer l'augmentation de la viscosité dans des conditions de remplissage élevées.

Après modification, la viscosité peut être réduite de 30 % à 60 % avec la même quantité ajoutée, et la fenêtre de remplissage élevée peut être directement ouverte.


2. Classement granulométrique multiple : un emballage serré réduit la demande en résine

Suivant la théorie de l'emballage serré, une combinaison de particules de grande taille, de taille de particule moyenne et de petite taille de particules (telles que 40 μm+8 μm+1,5 μm) est utilisée :

-Remplissez les grands espaces entre particules avec de petites particules pour réduire la porosité ;

-Réduire la quantité d'emballage de résine et améliorer la fluidité sous la même teneur en solides ;

-Obtenir une quantité d'ajout plus élevée, une viscosité plus faible et une densité plus élevée.

L'optimisation du classement est la solution la plus rentable et la plus efficace pour augmenter la quantité d'additifs.


3. Composition du système époxy à faible viscosité : réduction de la viscosité de la matrice

-Sélectionnez l'époxy de faible poids moléculaire, l'époxy cycloaliphatique et l'époxy aliphatique ;

-Diluant actif composé (sans COV, participe au durcissement, ne migre pas) ;

-Associé à des agents de durcissement à faible viscosité (polyétheramine, anhydride modifié).

Plus la viscosité de la matrice est faible, plus la capacité à s'adapter à l'hydroxyde d'aluminium est forte et la quantité maximale ajoutée peut être augmentée de 8 à 15 %.


4. Additifs efficaces et renforcement des procédés : double garantie de rhéologie et de dispersion

-Ajout d'agents mouillants et dispersants efficaces : brise l'agglomération et réduit la résistance interfaciale ;

-Additifs rhéologiques précis : obtenez un amincissement par cisaillement, un anti-décantement statique et un débit élevé pendant la construction ;

-Dispersion sous vide à grande vitesse/meulage à trois rouleaux : assurer une dépolymérisation complète et une dispersion uniforme de la charge, et empêcher l'agglomération de poudre sèche.


Ⅳ.Montant supplémentaire recommandé pour l'industrialisation par scénario (norme mondiale)

Sur la base de l'expérience réelle en matière de certification et de production de masse de matériaux composites mondiaux dans le domaine de l'électronique et de l'électricité, des énergies nouvelles, du transport ferroviaire et de la construction, fournissez les directives les plus pratiques pour ajouter de la quantité :

1. Adhésif d'enrobage électronique (alimentation/contrôleur/capteur) : 50 % -65 %, ignifuge V-0, faible viscosité, isolation élevée ;

2. Composants électriques de bâti/isolateurs/commutateur : 65% -78%, CTI élevé, retardateur de flamme élevé, résistance mécanique élevée ;

3. Stratifié/panneau isolant plaqués de cuivre : 55 % à 70 %, faible fumée, résistance thermique élevée, stabilité de taille ;

4. Pièces moulées BMC/DMC : 70 % à 82 %, remplissage élevé, faible coût, formabilité élevée ;

5. Adhésif/mastic ignifuge : 40 % à 55 %, équilibrant la force de liaison et l'ignifugation.


Ⅴ.Risques typiques d'un ajout excessif (doit être évité)

Lorsque les entreprises recherchent aveuglément des niveaux d'additifs élevés pour réduire les coûts ou améliorer le caractère ignifuge, des problèmes irréversibles peuvent survenir après avoir dépassé la limite supérieure :

-Explosion de viscosité, incapable de verser, de démousser ou de se former ;

-Fissuration, déformation, fragilité élevée et défaillance dues aux cycles à froid et à chaud du matériau durci ;

-Il existe de nombreux défauts d'interface, entraînant une diminution significative des performances d'isolation et de la résistance à la tension ;

-Tantement et stratification des charges, mauvaise stabilité au stockage ;

-Faible taux de rendement, incapable de passer les certifications mondiales telles que UL, IEC, RoHS, etc.

Rappel de sécurité : La quantité dehydroxyde d'aluminiumajoutés devraient rechercher un équilibre de performances plutôt que des valeurs extrêmes.


Ⅵ.Logique de conception d'une formule à haut remplissage pour le marché mondial

Pour répondre aux demandes des clients mondiaux en matière de protection de l'environnement sans halogène, d'ignifugation élevée, de fiabilité élevée et de faible coût, la formule optimale suit les principes suivants :

1. Définissez la limite inférieure en fonction du niveau de retardateur de flamme : UL94 V-0 nécessite généralement ≥ 50 % ;

2. Fixez la limite supérieure en fonction de la technologie de traitement : étanchéité ≤ 70 %, moulage ≤ 82 % ;

3. Augmentation de la limite supérieure avec une gradation modifiée : Modification+gradation peut augmenter la quantité ajoutée de 10 % à 15 % ;

4. Déterminez le résultat final grâce à des tests de performance : la viscosité, l'impact, l'adhérence, l'isolation et le cycle thermique sont tous réussis.


Conclusion

La quantité maximale d'hydroxyde d'aluminium ajoutée à la résine époxy est le résultat des effets combinés des matériaux, des formulations, des processus et des propriétés. La limite supérieure pratique du système conventionnel est de 65 %, tandis que le système d'optimisation modifié peut atteindre de manière stable 70 % à 82 %, avec une valeur théorique extrême ne dépassant pas 85 %.


Grâce à la modification de la surface, à la granulométrie, à la matrice à faible viscosité, à l'optimisation des additifs et au renforcement du processus, un remplissage élevé, un caractère ignifuge élevé et une isolation élevée peuvent être obtenus sans sacrifier la capacité de traitement et les propriétés mécaniques, s'adaptant parfaitement aux normes strictes et aux exigences environnementales de l'électronique mondiale, des nouvelles énergies, de l'électricité, du transport ferroviaire et d'autres domaines. Il s'agit de la voie technologique de base permettant aux entreprises matérielles d'améliorer la compétitivité de leurs produits et d'élargir les marchés internationaux.

Actualités connexes
Laissez-moi un message
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies. politique de confidentialité
RejeterAccepter